
 Телефон
 Отправить электронное письмо
 WhatsApp
 Фейсбук


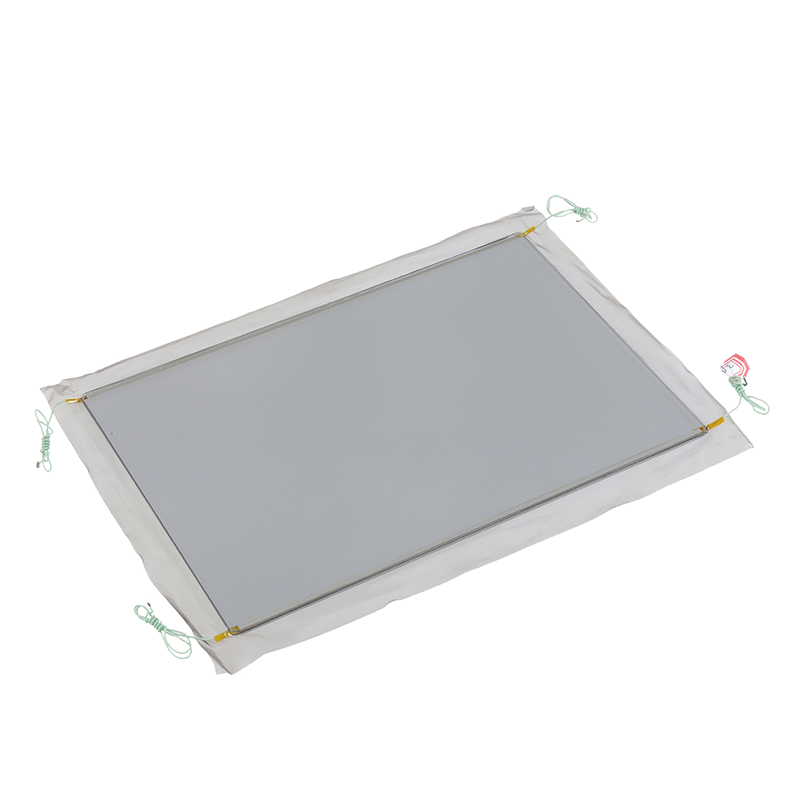
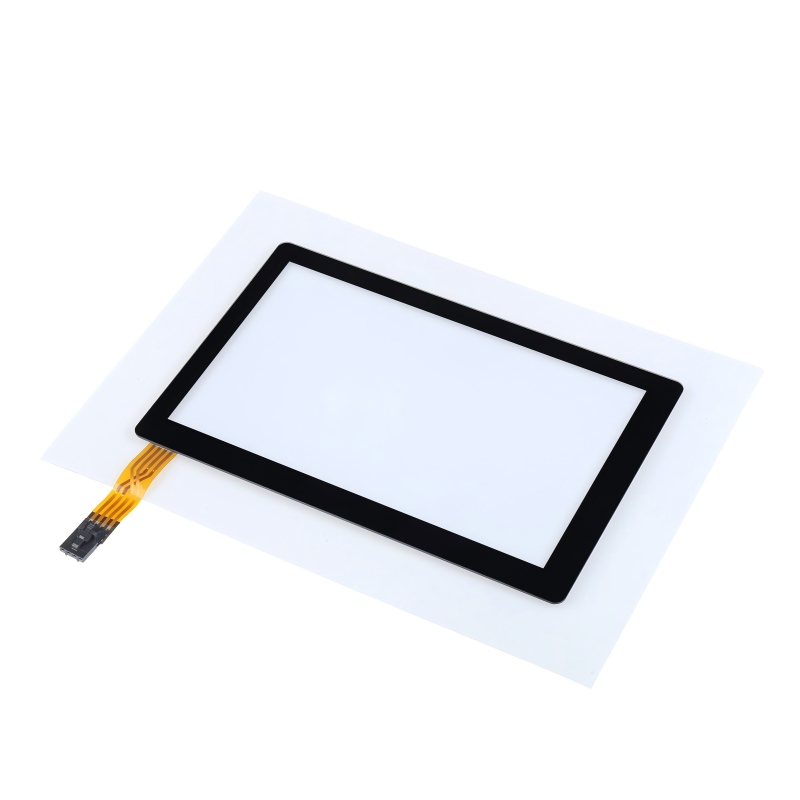
Высокотемпературная трафаретная печать ITO на плавленом кварце
Фон
Клиент обратился к нам с проектом прозрачного нагревательного элемента — стеклянной панели с электрическим нагревом, предназначенной для использования в условиях, где критически важны как оптическая прозрачность, так и механическая прочность. Первоначальная концепция основывалась на боросиликатном стекле с напыленным ITO в качестве прозрачного проводника, серебряной пастой для выводов электродов и твердым антиотражающим покрытием для защиты ITO от царапин при транспортировке и установке. На бумаге конструкция выглядела простой. Сложность возникла, когда мы рассмотрели рабочую температуру: 350 °C в непрерывном режиме. При такой температуре большинство стандартных нагревательных элементов... Покрытие ArВ обычных и нестандартных структурах из ITO начинают проявляться признаки напряжения, и мы с самого начала понимали, что нам необходимо проверить всю систему материалов, прежде чем запускать производство.
Технические условия заказчика
Следующие параметры были получены непосредственно из производственного чертежа заказчика:
| Параметр | Спецификация |
|---|---|
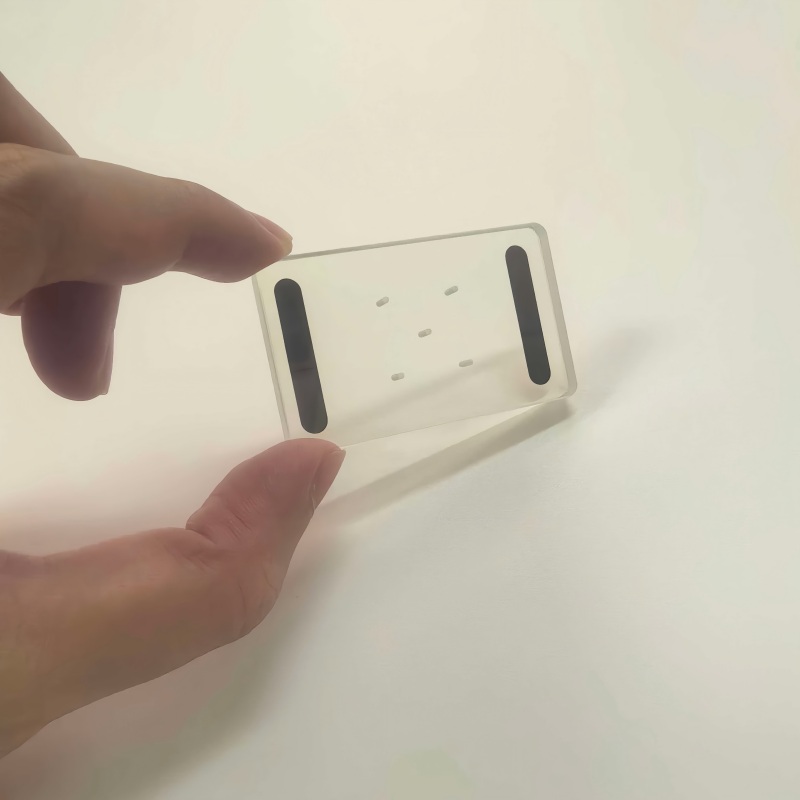
| Размеры детали | 40 мм × 50 мм |
| Толщина | 5 мм |
| Сквозные отверстия | 5 отверстий, диаметром 1,0 мм каждое |
| Площадь отопления | Определяется нанесенным методом ITO-печати рисунком (см. чертеж). |
| Схема расположения электродов | Медные пастообразные дорожки согласно чертежу. |
| Электрические характеристики | 28 В / 2,5 А |
| Максимальная рабочая температура | 350°C |
| Сопротивление | 5-15 Ом |
| Передача | Высокая прозрачность при 1050 нм |
| Субстрат | Боросиликатное стекло |
| Обработка поверхности | Сверхпрочное антибликовое покрытие для защиты от царапин на слое ITO. |
Эти технические условия определили границы выбора материалов и разработки технологических процессов. Два момента сразу же выделились как критически важные: тепловой потолок в 350°C и пять сквозных отверстий диаметром 1 мм в боросиликатном стекле — сочетание, которое определило большинство наших инженерных решений.
Первичное тестирование и анализ отказов
Мы изготовили первую серию прототипов в точном соответствии с исходными техническими характеристиками материалов: боросиликатная подложка, напыленный ITO, электроды из медной пасты и твердое антиотражающее покрытие. Термические циклы начинались при комнатной температуре и постепенно повышались до 350 °C.
Первым вышел из строя антиотражающий слой. При температуре выше 300°C наблюдалось видимое растрескивание и локальное расслоение. Первопричиной было выявлено несоответствие коэффициентов теплового расширения: коэффициент расширения антиотражающего материала отличался от коэффициента теплового расширения нижележащего слоя ITO, создавая межфазное сдвиговое напряжение, превышающее прочность сцепления пленки. К моменту достижения поверхностью 350°C оптическая мутность превысила 8%, а удельное сопротивление ITO увеличилось примерно на 15% по сравнению с базовым значением. Полученная структура оказалась термически нестабильной и с ухудшенными оптическими характеристиками — очевидно, дальнейший путь развития был нецелесообразен.
Перепроектирование материалов и технологических процессов
На основе анализа причин отказов мы предложили три фундаментальных изменения:
| Аспект | Оригинальный подход | Пересмотренный подход |
|---|---|---|
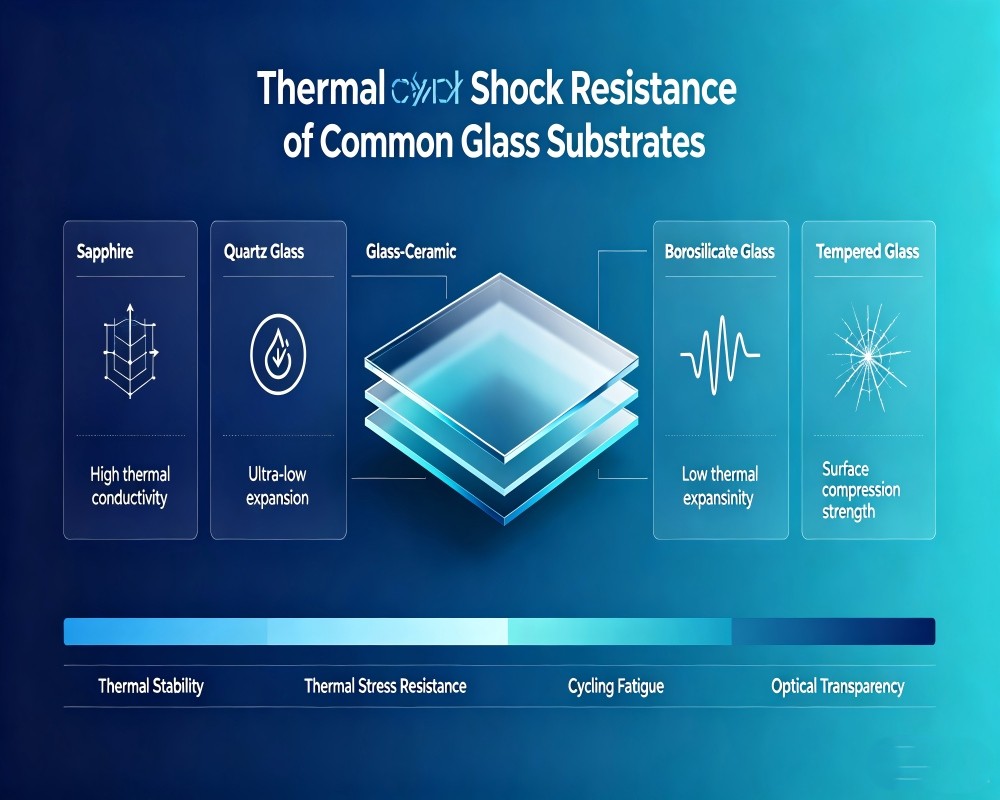
| Субстрат | Боросиликатное стекло (КТР: ~3,3×10⁻⁶/°C) | Плавленый кварц (коэффициент теплового расширения: ~0,5×10⁻⁶/°C) |
| Это показания свидетелей. | Взбалтывание | Высокотемпературная трафаретная печать |
| Электрод | Стандартная медная паста | Состав высокотемпературной серебряной пасты |
| пальто AR | Слой жесткой дополненной реальности | Полностью исключено |
Почему мы отказались от антиотражающего слоя: после высокотемпературного обжига напечатанная методом трафаретной печати пленка ITO приобретает шероховатость поверхности приблизительно от 0,3 до 0,5 мкм Ra. Эта присущая ей текстура обеспечивает достаточную механическую устойчивость к царапинам при обычном обращении, что делает ненужным отдельное усиленное антиотражающее покрытие. Удаление этого интерфейса упростило структуру слоев и, что более важно, устранило основной механизм разрушения, который мы наблюдали во время первоначальных испытаний.
Производственная задача: сквозные отверстия диаметром 1 мм.
Наиболее сложной частью производства оказалось сверление пяти сквозных отверстий диаметром φ1,0 мм. Плавленый кварц твердый (твердость по Виккерсу ~900–1000 HV) и хрупкий, с низкой трещиностойкостью. Стандартные параметры сверления почти наверняка приведут к сколам по краям или микротрещинам, что поставит под угрозу как механическую прочность, так и целостность окружающих проводящих дорожек.
Мы разработали специальный протокол бурения:
- Алмазные сверла с мелкой зернистостью
- Ступенчатая скорость подачи: 0,2 мм/с для начального контакта (для предотвращения сколов кромок), затем 0,6 мм/с по всей длине.
- Непрерывная подача охлаждающей жидкости на водной основе для подавления локального нагрева и термического удара.
- Контроль качества кромки после сверления под микроскопом.
Параллельно мы скорректировали трафаретную маску, чтобы обеспечить минимальный зазор в 0,5 мм между слоем ITO и периметром каждого отверстия. Это предотвратило проникновение токопроводящей пасты в просверленные кромки во время обжига, что могло бы привести к коротким замыканиям или неравномерному нагреву.
Проверка и результаты
После успешного проведения испытаний на термоциклирование от комнатной температуры до 350 °C, повторенных в течение более 200 циклов, заказчик перевел конструкцию на этап предпроизводственной проверки, и мы уверены, что решение выдержит эксплуатацию в полевых условиях.